 スカイラインGT-RのRB26エンジンタイミングベルトカバー(新品)です。
 こちらの製品は元々「RB26」の凸文字がありますが、今回はこちらを「RB30」への加工と、艶あり仕上げの塗装を承りました。
 製品は新品なので足付け処理だけ行って上から塗り重ねる予定でしたが、既存の塗膜がザラザラとした梨地だったので、「研磨→プライマー塗布→サフェーサー塗布→完全硬化→研磨」といった工程に変更となります。
 「30」のフォントについては、以前行った日産レパードのコレクトケースにあったプレートを参考に作成しました。
 それをプリントアウトし、既存の凸文字に並べてサイズを確認します。
 凸文字は若干テーパー状になっているので、大きい方(底部分)のサイズに合わせて調整します。
 そのデータを金属加工屋さんに送り、2mm厚のアルミ板をカットして貰いました。バリがあるのでそれを削っておきます。
 既存の凸文字の「26」部分を削り落とします。
 まずはアルミ用の砥石を使ってグラインダー で粗研ぎし、
 その後ダブルアクションサンダーと手研ぎで面出しを行います。
 既存の塗膜を剥がすつもりは無かったのですが、一部削ってみるとアルミ素地と塗膜の間に問題があった為、結局全部を剥がしておく事にしました。細部はペーパーでは剥がせないのでサンドブラストを使用します。
 新品という事で安心していましたが、純正品といえども程度は良くないようで、想定していたより手間が掛かってしまいました。ただあのまま塗装していたら必ず数年後に塗膜が剥がれていたと思います(金属素地調整不良か塗装時に水分が混入していたようでブリスター予備軍が大量に発生していました)。
 カットしたアルミ板を合わせます。
 純正状態と同じ様に側面(断面)をテーパー状に研磨しておきます。
 接着面を研磨足付け処理し、本体と共にリン酸を使って化成処理を行っておきます。
 よく乾燥~脱脂清掃後、強度の高い構造用エポキシ接着剤(3Mオフホワイト)を使って接着します。
 隙間のないよう満遍なく接着剤を塗り、
 位置を決めたらマスキングテープで固定して、
 恒温機(乾燥炉)で60℃30分程の熱を掛けて硬化させます。
 30分後、熱々で接着剤がまだ柔らかい内に余分をカッターで切り取って除去しておきます。
 研磨して食み出た分をしっかり除去したら、
 フチにエポキシプライマーサーフェサーを筆で塗ります。
 少しでも隙間があると表面張力が働いてそこに塗料が乗らなくなるので、多少塗り過ぎるくらいにタップリ塗っておきます。
 その後再び60℃40分程の熱を掛けて塗膜を硬化させたら研磨して均しておきます。
 全体にプライマーを塗布します。
 続けてサーフェサーを塗布します。
 この後再び60℃40分程の熱を掛けて塗膜を硬化させます。
 完全硬化後、ガイドコートとしてベースコートの黒をパラパラと塗っておきます。
 サーフェサーは膜厚を充填し、この後の研ぎ作業でラインを成型する役割がありますが、このサフェ自体の肌で塗膜表面は凸凹になっている為、細かい部分も当て板を使ってしっかり研ぎつけます。
 サーフェサー研磨後、凸文字の天面を粗研ぎしておきます。
 細部まで足付け処理を行ったらこれで下地作業が完了です。
 台にセットし、最終脱脂を行います。
 サフェ研ぎの際に素地が露出した箇所にプライマーを塗布します。
 続けて下色の黒を塗布します。
 その上に指定の色を塗布します。
 指触乾燥以後、凸文字の天面を研磨してアルミ地を光らせます。
 そして最後にクリアーを塗って本塗り完了です。
 クリアーは高品位なタイプのクリスタルクリアーの仕様となります。
 こちらのページに掲載している画像は縮小以外は全て未加工となります。


 この後一晩自然乾燥させ、後日60℃40分程の熱を掛けて塗膜を硬化させます。
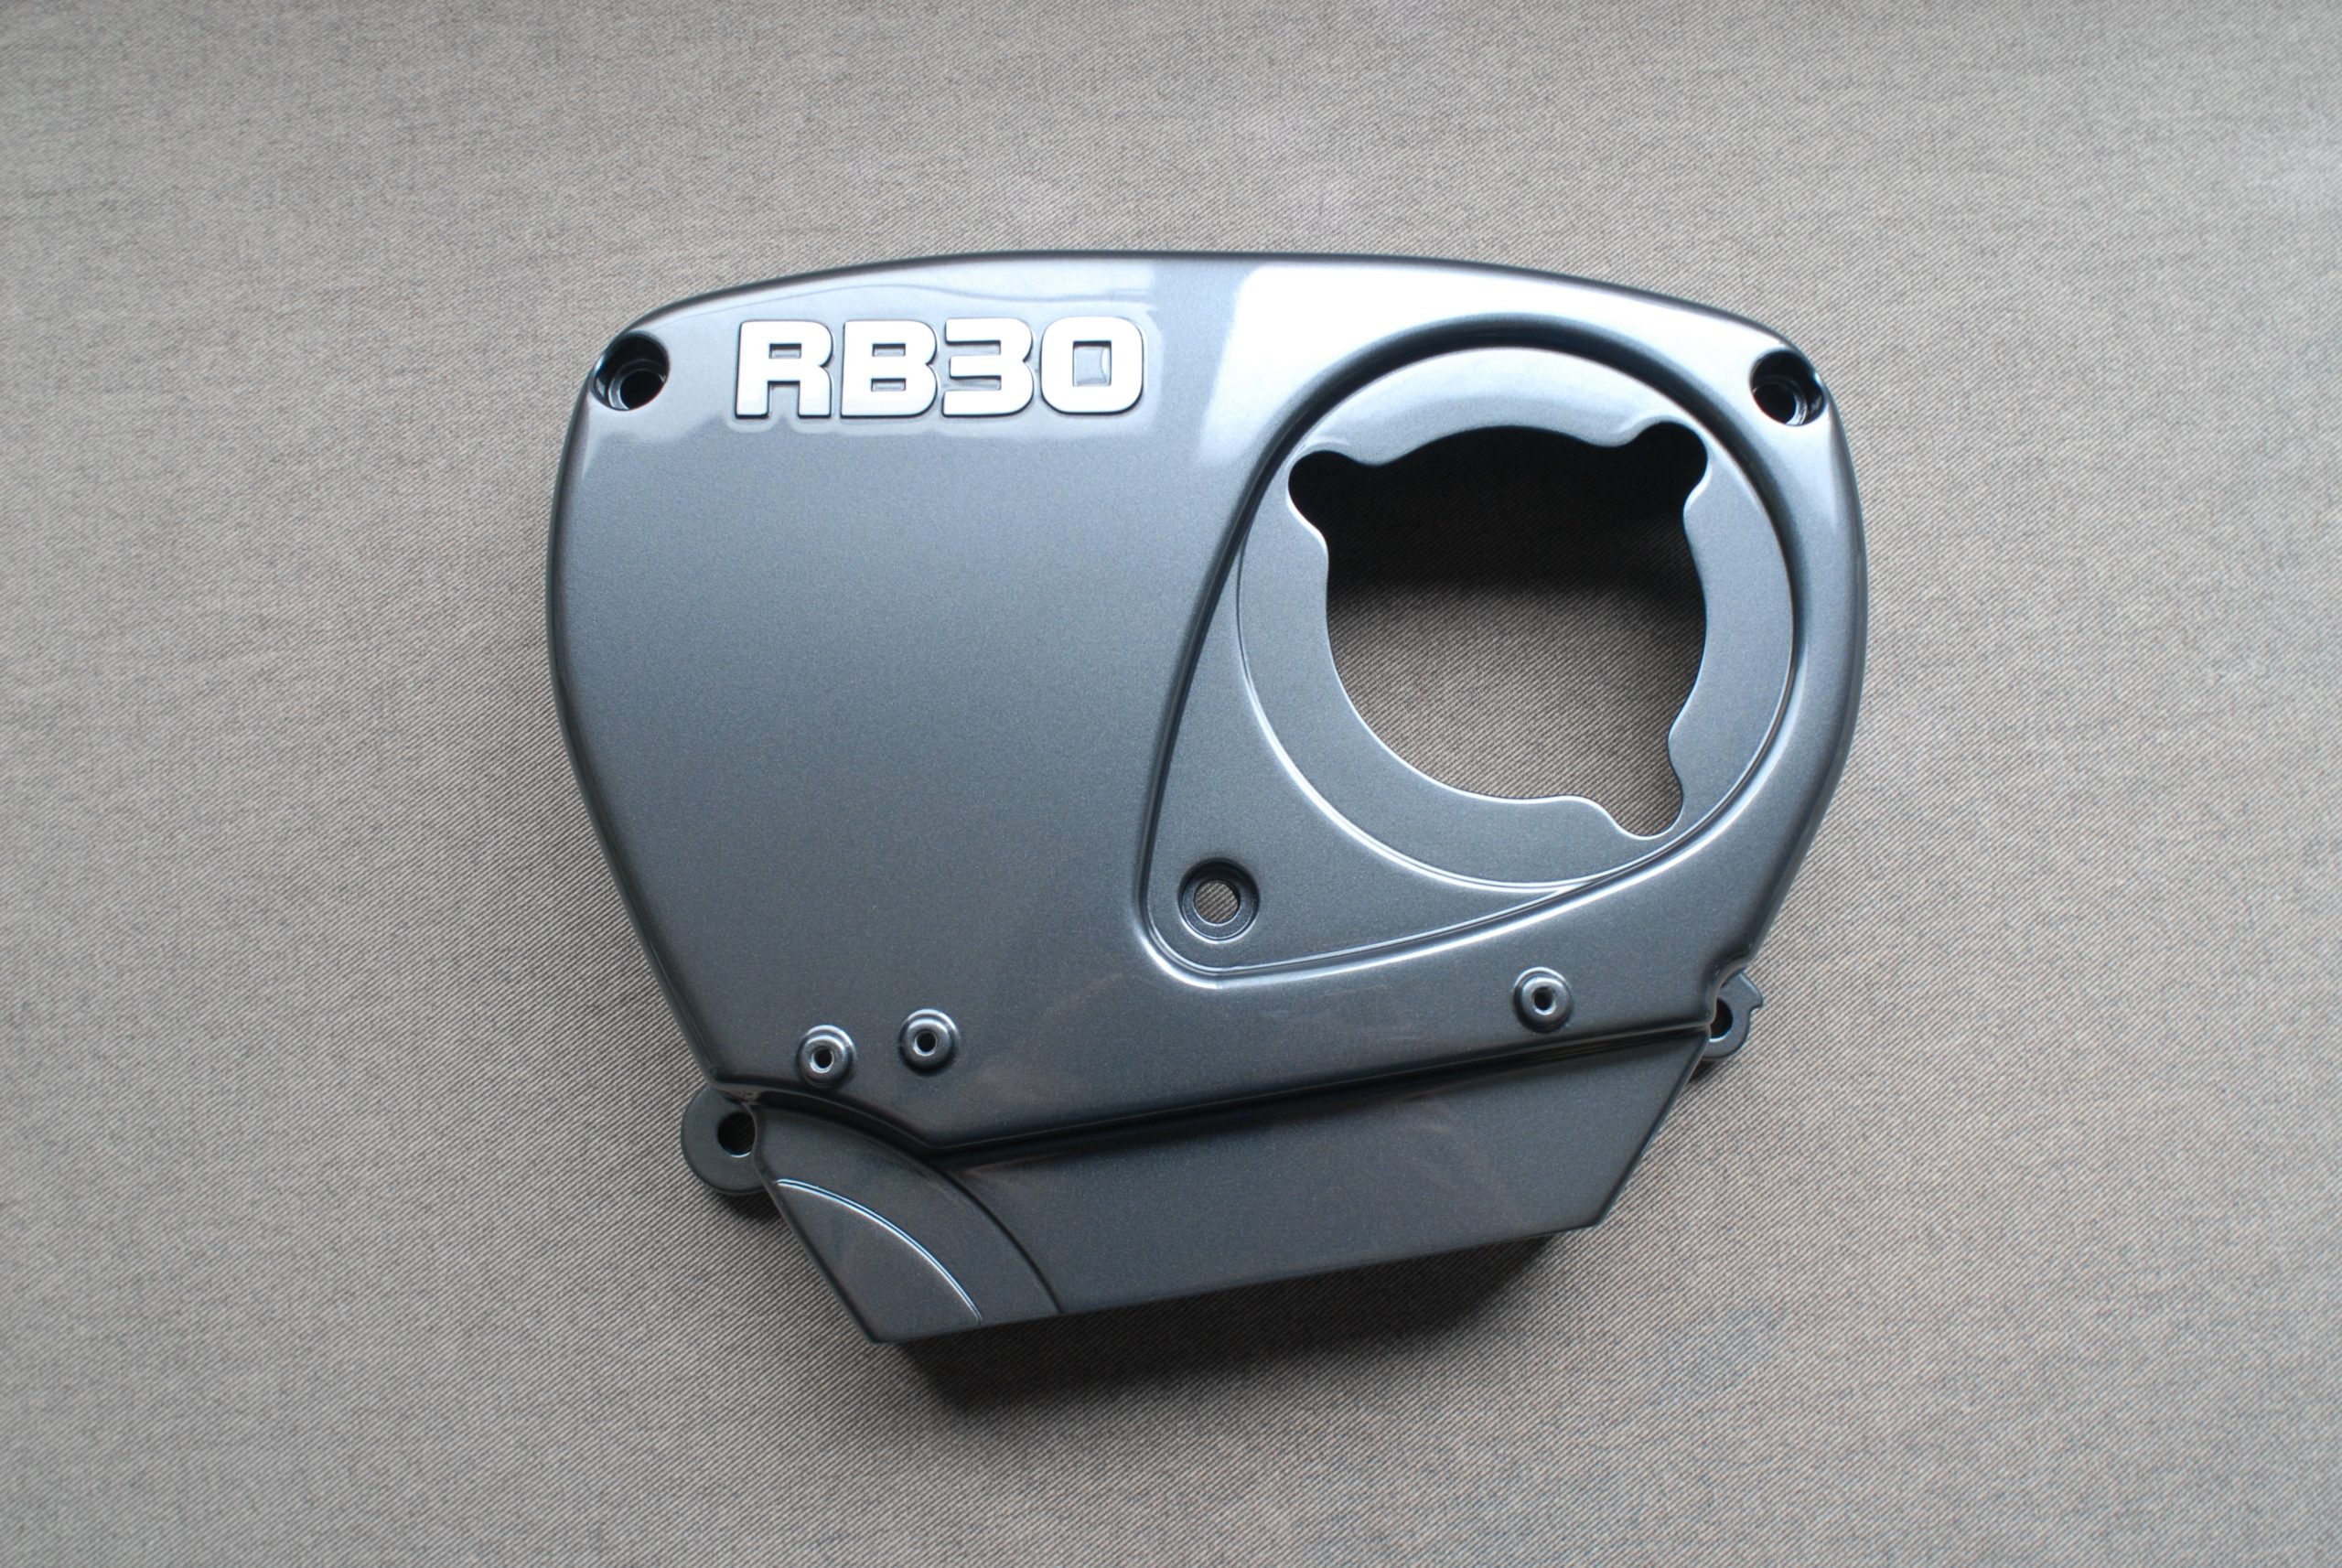 ゴミが付着した箇所を磨き処理し、さらに数日寝かしたら完成となります。


 今回の施工で「30」のデータも作成出来ましたので、今後同じご依頼で「データ作成費」は必要御座いません。尚、切り文字やデータのみの販売は行っておりません。あくまでも塗装の付帯作業のみとなります。ご了承くださいませ。
 先日旧塗膜を剥離しておいた日産スカイラインGT-R RB26エンジンのタイミングベルトカバーです。
 今回はRB26の凸文字を「RB28」への変更(加工)で承っておりますので、まずは「6」の部分を削り落とします。
 最初はグラインダーで粗研ぎし、
 番手を上げたサンダーで均し、当て板と#120で面出しを行います。
 「8」に関しては2ミリ厚のアルミ板を金属加工屋さんにてレーザーカットして頂いた物を、金ヤスリでバリを取りつつ、断面をテーパー状に研磨しておきます。この後はサンドブラストですね。


